El banco del joyero: serrar, recocer, soldar y engastar plata, latón y cobre
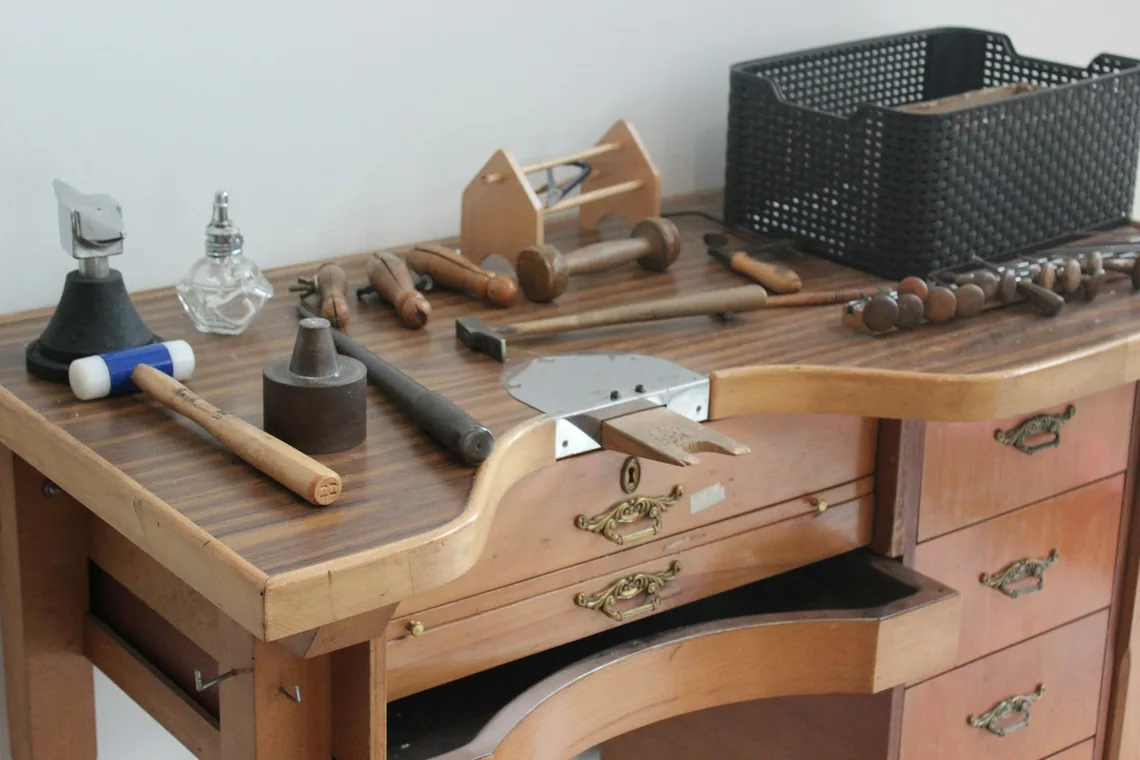
Krokobre reúne notas escritas de taller sobre las operaciones que sostienen cualquier pieza de metal: cortar una plancha con la segueta, corregirla con la lima, ablandarla con el recocido, unirla con soldadura y fundente, sujetar una piedra y decidir cómo terminará la superficie. Todo el material se centra en la plata, el latón, el cobre y sus aleaciones, los metales con los que se aprende y se trabaja a diario en un banco pequeño.
IContenidos del cuaderno
Qué se trata en estas páginas y con qué criterio
Cada apartado describe una operación concreta del taller, explica por qué el metal responde como lo hace y señala los errores que aparecen antes en la práctica. No hay recetas cerradas: hay descripciones de procedimiento y criterios para decidir.
- Comportamiento de la plata de ley, el latón, el cobre y las aleaciones habituales en el banco.
- Serrado con segueta y afinado con lima: sujeción, ángulo, ritmo y control del filo del corte.
- Recocido y conformado: cuándo el metal se endurece, cómo devolverle plasticidad y cómo curvarlo sin fisurar.
- Soldadura con soplete: temperatura, distancia, aportes de distinta fluidez y función del fundente.
- Engaste: bisel, garras, carril y engaste hundido, con sus requisitos de preparación.
- Acabados: secuencia de lijado, pulido a brillo y distintas formas de matizar la superficie.
- Medida y proporción del anillo: cálculo de la tira, grosor, ancho y ajuste sobre el dedo.
- Seguridad y orden del puesto: ventilación, protección, gestión del fuego y mantenimiento del banco.
Los textos están escritos como material de lectura y consulta. No sustituyen la formación presencial ni la experiencia acumulada en un taller, y conviene contrastarlos con las indicaciones de los fabricantes de cada material y herramienta.
IIMateriales
Plata, latón y cobre: tres metales con carácter distinto
El cobre puro es blando, muy dúctil y perdona mucho: admite deformaciones grandes antes de agrietarse y por eso es el material con el que suelen empezar los ejercicios de conformado. Su inconveniente es la oxidación rápida y una superficie que se ensucia con facilidad durante el trabajo.
El latón es una aleación de cobre y cinc. Con más cinc gana dureza y color amarillo, y también rigidez: se endurece antes al martillear y necesita recocidos más frecuentes. Es económico, se lima bien y da un brillo cálido que resulta útil para prototipos de piezas que después se harán en plata.
La plata de ley, con 92,5 % de plata y el resto habitualmente cobre, es más dura que la plata fina y por eso mantiene la forma en anillos y cierres. Ese cobre añadido tiene una consecuencia práctica: al calentarla repetidamente aparece la mancha de fuego, una veladura grisácea bajo la superficie que obliga a eliminar material o a cubrirla en el acabado.
Cómo elegir el metal para un ejercicio
- Para practicar martillado y curvado sin arruinar material caro, cobre en plancha fina.
- Para ensayar una estructura soldada antes de repetirla en plata, latón del mismo grosor.
- Para piezas que se llevarán a diario y deben resistir el uso, plata de ley.
- Para uniones que se calentarán varias veces, conviene prever aportes de soldadura de distinta temperatura de fusión.
Conviene guardar los recortes separados por metal. Mezclar plata con latón en el mismo bote complica cualquier reutilización posterior y contamina las limaduras que se recogen bajo el banco.
IIICorte y afinado
Serrar con segueta y corregir con la lima
La segueta corta en el movimiento descendente, con el pelo montado con los dientes hacia abajo y hacia el mango. La tensión debe ser alta: una sierra floja se desvía, se atasca y se parte. Al pulsar la hoja con la uña debe sonar un tono claro y corto.
El corte se hace sobre la clavija de madera, con la pieza apoyada a ambos lados de la escotadura y el brazo trabajando en vertical. La mano que sujeta el metal gira la pieza; la sierra no busca la línea, la línea llega hasta la sierra. En curvas cerradas se sierra casi en el sitio, girando poco a poco mientras la hoja sigue subiendo y bajando sin forzar.
Errores frecuentes al serrar
- Empujar hacia delante: la hoja se dobla y salta.
- Serrar exactamente sobre la línea en lugar de dejar una décima de margen para la lima.
- Pelo demasiado grueso para el grosor de la plancha: conviene que al menos dos o tres dientes estén siempre en contacto con el canto.
- Sujetar la pieza en el aire, sin apoyo, lo que provoca vibración y cortes irregulares.
Después llega la lima. El limado se hace en una sola dirección, empujando y levantando al volver; arrastrar la lima hacia atrás desgasta el picado sin quitar material. La lima plana corrige cantos rectos, la media caña trabaja curvas internas y las limas de aguja llegan a los espacios pequeños. Al final del proceso se pasa a limas de grano fino y luego a lijas, comprobando la superficie a contraluz para localizar facetas y arañazos cruzados.
Un canto bien limado se reconoce al tacto antes que a la vista: pasar la yema por el borde detecta desniveles que el ojo pasa por alto.
IVRecocido y forma
Recocido y conformado: devolver plasticidad al metal
Al martillear, doblar o laminar, la estructura interna del metal se deforma y la pieza se vuelve rígida y quebradiza. Ese endurecimiento por deformación es útil cuando se busca rigidez final, pero impide seguir trabajando: llega un punto en que insistir sólo produce grietas.
El recocido devuelve la ductilidad. Se calienta la pieza con llama amplia y en movimiento hasta un rojo apagado, visible mejor con luz tenue, y se mantiene un instante antes de retirar el calor. Sobrepasar esa temperatura arriesga fundir cantos finos y zonas ya soldadas; quedarse corto deja el metal igual de duro que estaba.
Tras enfriar, la superficie queda con óxido. El decapado en una solución ácida caliente lo retira y deja el metal mate y limpio, listo para seguir trabajando. Conviene manipular las piezas con pinzas de material inerte y aclararlas bien con agua antes de volver al banco.
Secuencia habitual de conformado
- Recocer la plancha o el hilo antes de empezar a deformarlo.
- Trabajar en pasadas cortas y regulares, sin concentrar todos los golpes en un punto.
- Notar cuándo el metal deja de ceder y responde con un sonido más agudo: es señal de recocer otra vez.
- Repetir el ciclo tantas veces como haga falta hasta llegar a la forma buscada.
- Dejar el último tramo sin recocer si la pieza necesita rigidez.
En el curvado de un aro, la cara exterior se estira y la interior se comprime. Por eso un hilo grueso curvado en radio pequeño puede fisurarse por fuera aunque el interior esté intacto: el remedio es reducir el radio en pasos y recocer entre ellos.
VUnión
Soldadura con soplete y el papel del fundente
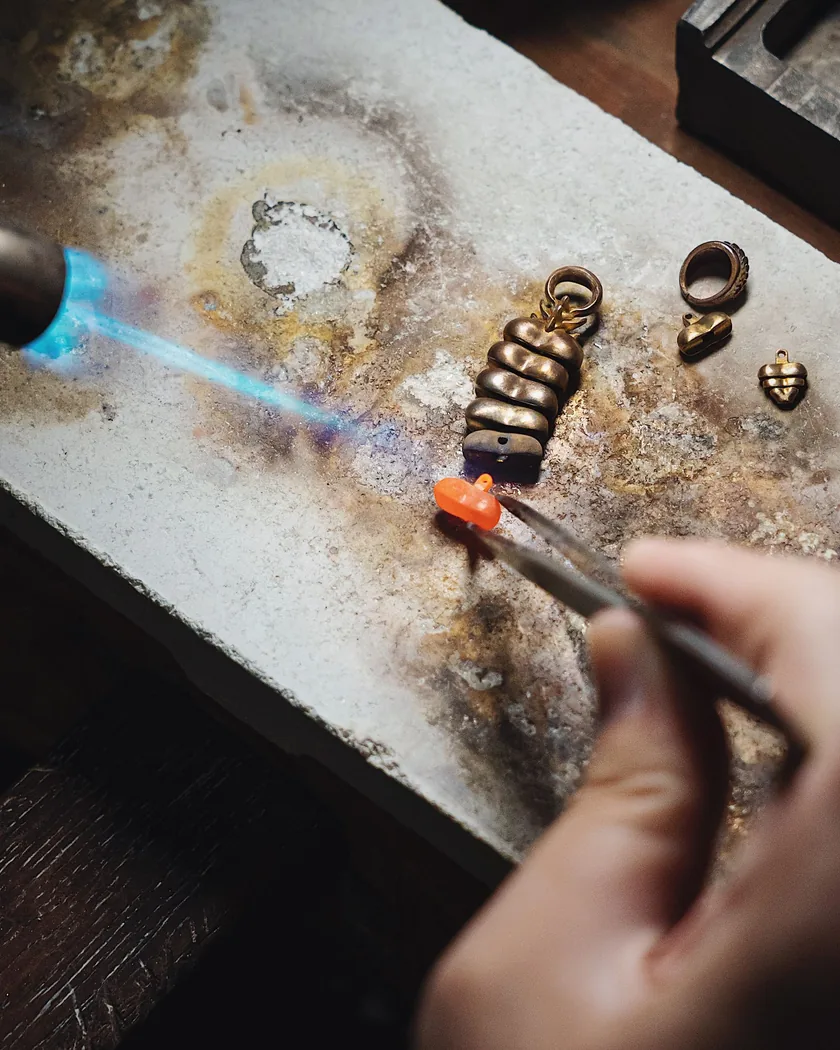
Soldar en joyería consiste en unir dos piezas mediante un aporte que funde a menor temperatura que el metal base. El aporte no rellena huecos: corre por capilaridad y necesita que las dos superficies se toquen. Una junta con luz visible no se resuelve con más soldadura, se resuelve volviendo a limar el ajuste.
El fundente es lo que hace posible el proceso. Al calentar, el metal se oxida en segundos y ese óxido impide que la soldadura se adhiera. El fundente forma una capa que aísla la zona del aire, disuelve los óxidos que ya se han formado y muestra visualmente el avance del calentamiento: primero burbujea, luego se seca y por último se vuelve transparente y vidriosa, justo antes de que la soldadura fluya.
Puntos de control antes de encender el soplete
- Las piezas están limpias, sin grasa y con las superficies en contacto.
- El ajuste se sostiene solo o está fijado con alambre de atar o pinzas de acero.
- Se ha aplicado fundente en la junta y en los trozos de aporte.
- El aporte elegido es el adecuado: el de mayor temperatura para las primeras uniones y los más fluidos para las siguientes, de modo que la anterior no se abra.
- El ladrillo refractario está despejado y no hay nada inflamable cerca.
Si la soldadura forma una bola y no corre, casi siempre falta calor en la pieza, no en el aporte. Calentar el conjunto de forma uniforme y acercar la llama a la zona más gruesa resuelve buena parte de estos casos.
VIEngaste
Cuatro maneras de sujetar una piedra
El engaste no es un remate: condiciona el diseño desde el principio, porque la piedra impone alturas, espesores y orden de montaje. Cambiar de sistema a mitad del trabajo suele obligar a rehacer la base.
Bisel
Una tira de metal fino rodea la piedra y se abate sobre ella con un empujador o un bruñidor. Es el sistema más tolerante con cabujones y el que mejor protege el canto de la piedra. Exige que la tira tenga la altura justa: si sobra, se pliega en arrugas; si falta, no sujeta.
Garras
Varios brazos de metal se doblan sobre la corona de la piedra. Deja pasar más luz y funciona bien con piedras facetadas, pero requiere que todas las garras apoyen a la misma altura y que sus puntas queden redondeadas para no engancharse en la ropa.
Carril
Dos paredes paralelas con una ranura interior sostienen una hilera de piedras del mismo tamaño. La precisión del canal lo es todo: cualquier variación de profundidad se ve inmediatamente como una piedra más alta o más baja que sus vecinas.
Engaste hundido
La piedra se aloja en un rebaje del propio metal y el borde se empuja sobre ella. Da una superficie casi continua y resulta muy resistente al uso diario, aunque obliga a partir de una pieza con espesor suficiente.
En todos los casos conviene probar el alojamiento con la piedra antes de dar el acabado final, y recordar que muchas piedras no toleran el calor: si el diseño exige soldar cerca del engaste, esa soldadura va siempre antes de colocar la piedra.
VIISuperficie
Pulido y matizado: dos acabados con lógicas opuestas
El brillo no se consigue con el último paso, sino con todos los anteriores. Pulir una superficie que conserva marcas de lima sólo produce arañazos brillantes. La secuencia razonable va de la lima fina a lijas de grano creciente, cambiando de dirección en cada cambio de grano para comprobar que han desaparecido las marcas del paso previo.
Después llega el pulido propiamente dicho, con pastas de abrasivo cada vez más fino aplicadas sobre discos o cepillos. Entre pasta y pasta hay que lavar la pieza: arrastrar restos de una pasta gruesa al paso siguiente estropea el trabajo hecho.
El matizado sigue la lógica contraria: se trata de crear una textura regular y controlada que difunda la luz. Un cepillo metálico da un satinado direccional; una lija fina pasada siempre en el mismo sentido produce un mate lineal; el granallado o un punteado con punzón dan una superficie más cerrada. En una misma pieza, combinar una zona pulida junto a otra mate resalta el volumen mucho más que cualquiera de los dos acabados por separado.
- Aplicar el mate siempre al final: el pulido posterior lo borraría.
- Proteger las zonas ya terminadas con cinta al trabajar en las contiguas.
- Sujetar las piezas pequeñas con firmeza; el disco de pulir puede arrancarlas de la mano.
- Recoger los restos de pulido en lugar de barrerlos al suelo: contienen partículas del metal trabajado.
VIIIMedidas
Medida y proporción del anillo
Un anillo se calcula por su circunferencia interior, no por el diámetro aparente. La longitud de la tira antes de curvarla se obtiene sumando al diámetro interior el grosor de la plancha y multiplicando por pi; ese pequeño ajuste compensa que el metal se estira por fuera al curvarse. Con planchas gruesas la diferencia es evidente: ignorarla produce anillos que quedan una talla larga.
El ancho también cambia la percepción de la medida. Una alianza ancha aprieta más que una estrecha con la misma circunferencia interior, porque apoya sobre una zona mayor del dedo y salva peor el nudillo. Cuando la pieza supera unos milímetros de ancho, conviene contemplar media talla más y redondear ligeramente los cantos interiores.
Comprobaciones antes de cerrar el aro
- Medir sobre un mandril graduado, no a ojo.
- Verificar que los dos extremos de la tira encajan sin luz antes de soldar.
- Comprobar que el anillo entra y sale del dedo con una ligera resistencia, no a presión.
- Tener en cuenta que la temperatura y la hora del día alteran el volumen de los dedos.
- Dejar margen si la pieza llevará después una superficie interior redondeada, que reduce el paso.
La proporción es la otra mitad del problema. Un chatón alto sobre un aro muy fino resulta inestable y tiende a girar; un aro grueso con una piedra pequeña la hace desaparecer. Dibujar la sección del anillo a tamaño real, con su altura y sus espesores, ahorra mucho metal desperdiciado.
IXPuesto de trabajo
Seguridad y orden en el banco
El taller de joyería reúne fuego, ácidos, polvo metálico y herramientas con filo en muy poco espacio. La mayoría de los incidentes no vienen de operaciones complejas, sino de un gesto rutinario hecho con prisa sobre una mesa desordenada.
Antes de trabajar
- Ventilación efectiva en la zona de soldadura y decapado, con salida al exterior.
- Protección ocular al serrar, pulir y taladrar; el disco de pulir proyecta partículas a gran velocidad.
- Pelo recogido, mangas ajustadas y nada colgando cerca de motores o llamas.
- Superficie refractaria estable bajo el soplete y un extintor accesible.
- Ácidos siempre en recipiente propio, etiquetado y cerrado; el agua nunca se añade sobre el ácido.
Durante y después
- Apagar el soplete y cerrar el gas antes de dejar el puesto, aunque sea un momento.
- No dejar piezas calientes sobre la mesa sin señalarlas: no se distinguen de las frías.
- Lavarse las manos antes de comer o beber; el polvo de pulido y decapado se transfiere con facilidad.
- Recoger limaduras y restos de pulido en contenedores cerrados, separados por metal.
El mantenimiento del banco forma parte de la seguridad. Una clavija astillada desvía la sierra, unas limas amontonadas se estropean entre sí y una piel de recogida llena de restos hace perder cualquier pieza pequeña que caiga. Limpiar al terminar cada sesión cuesta unos minutos y evita empezar la siguiente buscando la herramienta que falta.
XContacto
Escribir a Krokobre
Krokobre es un proyecto editorial independiente redactado y publicado desde España. Si detectas un error, echas en falta un apartado o quieres proponer un tema relacionado con el trabajo del metal en el banco, puedes escribir a [email protected].
El correo electrónico es la única vía de contacto del proyecto. No hay formularios, ni registro, ni suscripción: el sitio se limita a publicar textos de lectura libre.
Krokobre no ofrece encargos, reparaciones, tasaciones ni venta de material, y tampoco imparte formación. Todo lo que publica está pensado como lectura complementaria a la práctica en un taller.